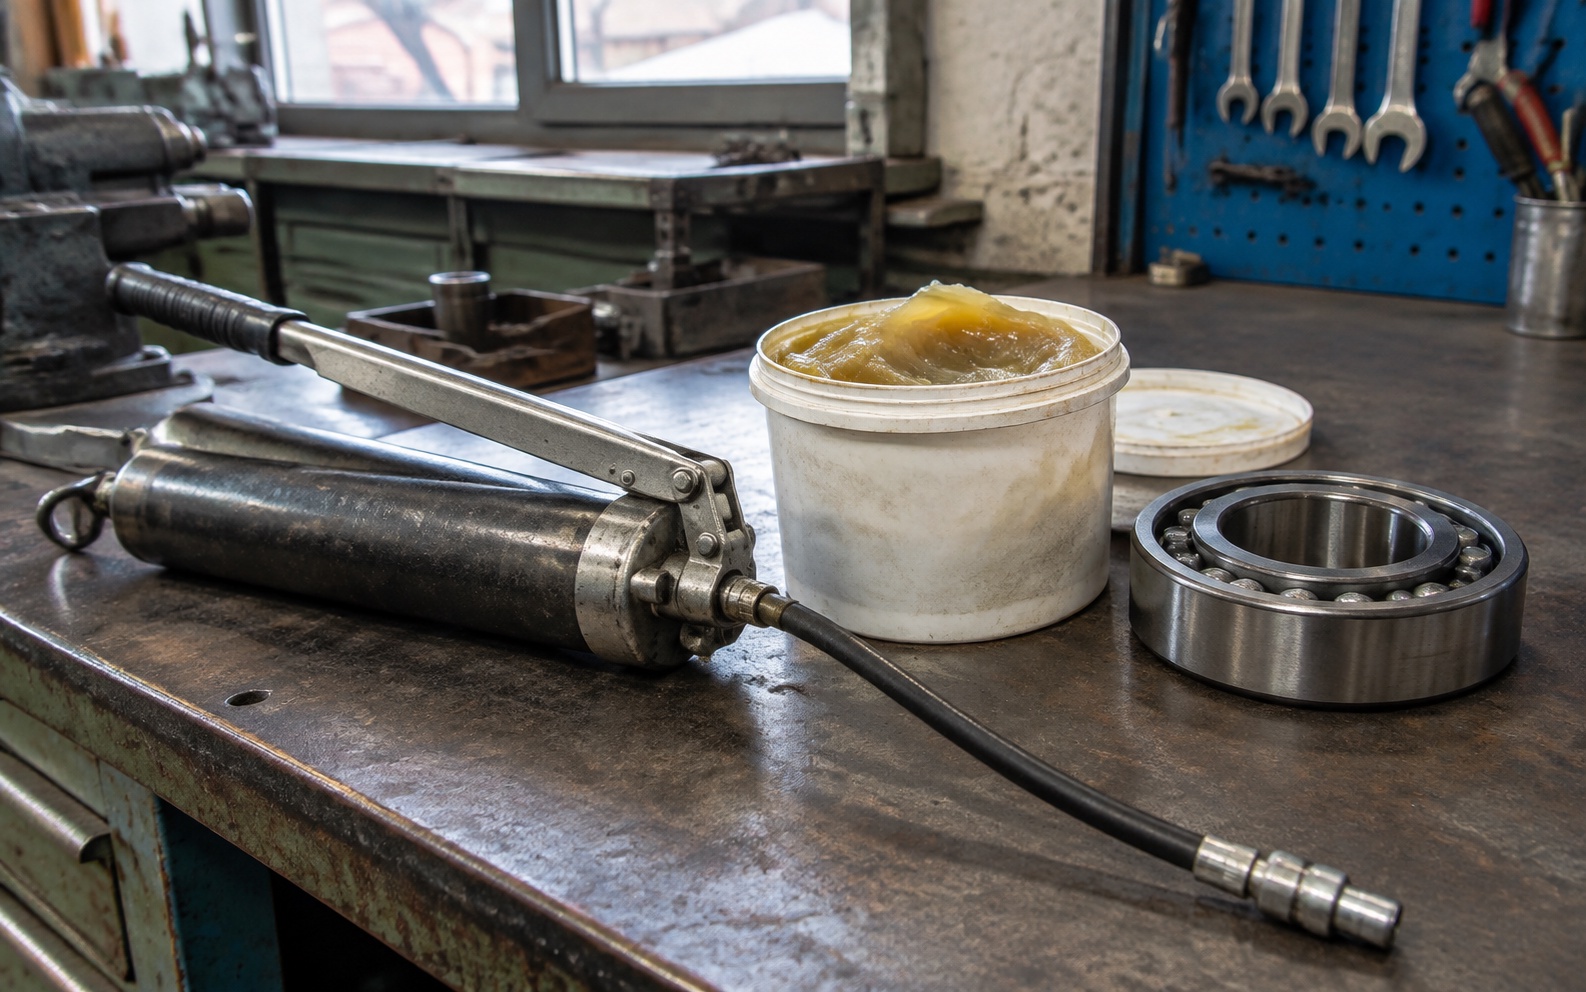
Un grasso è un olio trattenuto da un addensante, come l'acqua in una spugna. L'olio lubrifica, l'addensante lo tiene dove serve. Per scegliere il grasso giusto bisogna guardare tre cose: consistenza, tipo di addensante e additivi.
La consistenza: classi NLGI
La scala NLGI misura quanto il grasso è duro, da 000 (quasi liquido) a 6 (un blocco solido).
| Classe NLGI | Aspetto | Impiego tipico |
|---|---|---|
| 000 - 00 | Fluido, semifluido | Riduttori chiusi, impianti centralizzati con tubi lunghi |
| 0 - 1 | Molto morbido | Impianti centralizzati, basse temperature |
| 2 | Morbido, come una crema | È il grasso universale: cuscinetti, perni, snodi |
| 3 | Consistente | Cuscinetti veloci, motori elettrici, montaggi verticali |
Nove volte su dieci il grasso richiesto è un NLGI 2.
L'addensante
- Litio: il più diffuso. Buona resistenza all'acqua e al calore, lavora fino a circa 120 °C. È il grasso multiuso di officine e aziende agricole.
- Litio complesso: regge temperature più alte, fino a 150-160 °C. Per mozzi ruota, cuscinetti di macchine calde.
- Calcio: ottima resistenza all'acqua, temperature limitate. Per nautica, telai, perni esposti al lavaggio.
- Solfonato di calcio: eccellente contro acqua e corrosione, alte prestazioni sotto carico.
- Poliurea: lunga durata ad alta temperatura, tipico dei cuscinetti lubrificati a vita e dei motori elettrici.
- Bentonite: non ha punto di goccia, per temperature molto alte e movimenti lenti.
Gli additivi
- EP (estreme pressioni): per carichi elevati e urti. I grassi per macchine movimento terra e agricole sono quasi sempre EP.
- Bisolfuro di molibdeno: il grasso grigio-nero. Il lubrificante solido protegge quando il velo d'olio viene schiacciato: perni di benne, snodi, giunti omocinetici. Non è indicato per cuscinetti veloci.
- Grafite: per alte temperature e contatti striscianti.
- PTFE: per attrito molto basso, spesso in grassi bianchi.
Grassi per impieghi particolari
- Alimentari, registrati NSF H1: per macchine dove è possibile un contatto accidentale con gli alimenti.
- Al silicone: per guarnizioni in gomma, rubinetteria, materie plastiche.
- Al rame o ceramici (paste antigrippanti): su filetti e accoppiamenti che lavorano al caldo, per poterli smontare.
- Per alte velocità: con olio base a bassa viscosità, per mandrini.
Come si legge la sigla DIN
La norma DIN 51502 riassume tutto in una sigla, per esempio KP2K-30: K sta per grasso per cuscinetti, P per additivi EP, 2 è la classe NLGI, la seconda K indica la temperatura massima di 120 °C e -30 la temperatura minima. La si trova sui manuali delle macchine e sulle schede tecniche.
Mescolare grassi diversi
Addensanti diversi possono essere incompatibili: la miscela diventa liquida o indurisce, e il cuscinetto resta senza lubrificazione. Litio e litio complesso in genere convivono; con poliurea, bentonite e alcuni saponi di calcio i problemi sono frequenti. Quando si cambia tipo, si pulisce o si spurga a fondo il punto di lubrificazione.
Quanto e ogni quanto
- Un cuscinetto non va riempito del tutto: il grasso in eccesso si scalda. Si riempie il cuscinetto e circa un terzo o metà dello spazio libero nel supporto.
- Perni e snodi di macchine operatrici si ingrassano finché esce grasso pulito, che porta via sporco e acqua.
- Gli intervalli sono sul libretto: da ogni 8-10 ore per i perni delle benne a migliaia di ore per i cuscinetti dei motori.
- Prima di ingrassare si pulisce l'ingrassatore, altrimenti lo sporco entra con il grasso.